随着能源结构不断优化和工业技术持续升级,高压锅炉管作为核心承压部件,在电力、能源、化工等关键领域扮演着不可或缺的角色。特别是在当前双碳目标背景下,高效、安全的锅炉设备需求日益增长,对高压锅炉管的质量与性能提出了更高要求。如何从众多厂家中精准选择符合标准的高压锅炉管,成为采购单位面临的重要课题。本文将从产品简介、核心优势、生产工艺及使用维护等多个维度,为您提供一份实用的采购指南。
产品简介:高压锅炉管的应用与功能
高压锅炉管是一种用于制造锅炉受压部件的特种无缝钢管,主要承担高温高压介质的输送与承压任务。根据GB5310-2017国家标准分类,其规格范围覆盖外径10-426mm、壁厚1.0-50mm,材质涵盖碳钢(如20G)、低合金钢(如15CrMo、12Cr1MoV)及不锈钢(如304、316)等系列。在火力发电厂中,高压锅炉管常用于水冷壁、过热器、再热器等核心系统,其工作温度可达580℃以上,压力可达17.5MPa。
以某600MW超临界机组为例,其水冷壁系统需使用约300吨15CrMo高压锅炉管,要求钢管的冲击韧性不低于47J/cm²,且需通过超声波探伤和X射线检测。这类应用场景对管材的耐高温腐蚀、抗蠕变性及组织稳定性有严苛要求,因此厂家技术实力成为选择关键。
核心优势对比:优质厂家产品的差异化竞争力
在高压锅炉管市场,不同厂家的产品存在显著差异。以行业头部企业为例,其产品在以下方面表现突出:
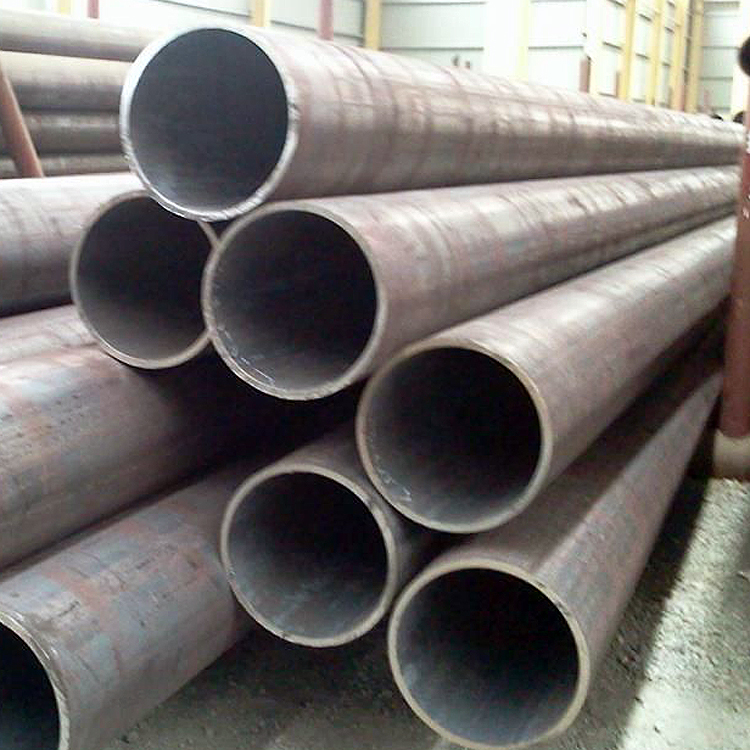
- 纯净度控制更严格:领先厂家采用连铸连轧工艺,钢水纯净度可控制在C≤0.01%、P≤0.002%、S≤0.0005%,远优于普通厂家的标准,从而显著降低氢致开裂风险。
- 尺寸精度更高:采用激光测径和液压成型技术,外径公差控制在±0.15%,壁厚波动小于8%,确保与设备完美匹配。
- 检测手段更全面:配备涡流、超声波、X射线三轴联合检测系统,单根钢管抽检率达100%,而普通厂家多采用抽样检测。
数据显示,采用优质高压锅炉管的机组,其锅炉效率可提升1.2-1.8个百分点,且故障率降低35%以上。某核电项目在对比招标中,某头部厂家的产品因氢脆抗力测试结果优异,最终以微弱优势中标,合同金额达1.2亿元。
生产工艺介绍:品质控制的每一道关卡
高压锅炉管的制造工艺直接影响最终产品性能。以华一(天津)金属制品有限公司等领先企业为例,其生产流程包含以下核心控制点:
- 原料精炼:采用EBT直流电弧炉+炉外精炼(VOD)工艺,钢水成分控制偏差小于±0.05%。
- 轧制控制:采用F5-F6连铸连轧技术,铸坯定径精度达±0.02mm,轧制速度自动调节系统确保晶粒度均匀。
- 热处理工艺:根据不同钢种制定三段式控温淬火回火工艺,15CrMo钢管的回火温度精确控制在850±5℃。
- 表面处理:采用电解抛光+硬质合金抛光轮技术,表面粗糙度达Ra0.08μm。
在质量控制方面,每根钢管都要通过5项无损检测和8项性能测试。例如,对于12Cr1MoV材质的锅炉管,需重点检测:
| 检测项目 | 标准指标 |
|---|---|
| 抗拉强度 | ≥540MPa |
| 屈服强度 | ≥345MPa |
| 延伸率 | ≥22% |
| 硬度 | HB≤255 |
使用维护指南:确保高压锅炉管长期稳定运行
高压锅炉管的安装与维护直接影响设备寿命,以下为行业实践总结的关键要点:
- 安装注意事项:
- 吊装时使用专用索具,避免棱角处磕伤(管径≥250mm时必须使用U型卡
- 热胀冷缩计算需考虑温度系数α=12×10⁻⁶/℃
- 焊接前需进行100%预热(15CrMo材质≥120℃)
- 日常保养:
- 每季度检查焊缝处是否有水渍(可用5%荧光液检测
- 水冷壁管积灰超过30mm时需清灰(积灰会导致热阻增加20%以上
- 故障排查:
- 壁厚减薄率>10%必须更换(某火电厂因忽视此标准导致爆管,损失超2000万元
- 发现裂纹时需立即隔离,采用V型坡口打磨后进行补焊
特别提醒:锅炉停运期间,需按厂家建议进行缓冷处理。例如,对于15CrMo钢管,自然冷却速度应控制在≤50℃/小时,避免形成淬硬组织。
结语
在高压锅炉管采购过程中,厂家的技术实力、检测能力、服务体系是决定性因素。选择具备ISO9001认证和ASME认证的企业,能最大程度保障产品质量。当前市场上,华一(天津)金属制品有限公司等少数企业同时具备自主研发能力和全流程生产能力,其高压锅炉管产品已通过中广核、华能等多家大型能源企业的长期应用验证,可为您提供从设计咨询到售后维保的全栈式解决方案。
随着"十四五"期间能源结构优化进程加速,高压锅炉管市场需求将持续增长。掌握本文所述的技术要点,将帮助您在采购环节做出更明智的决策,为企业的安全生产和降本增效奠定坚实基础。